

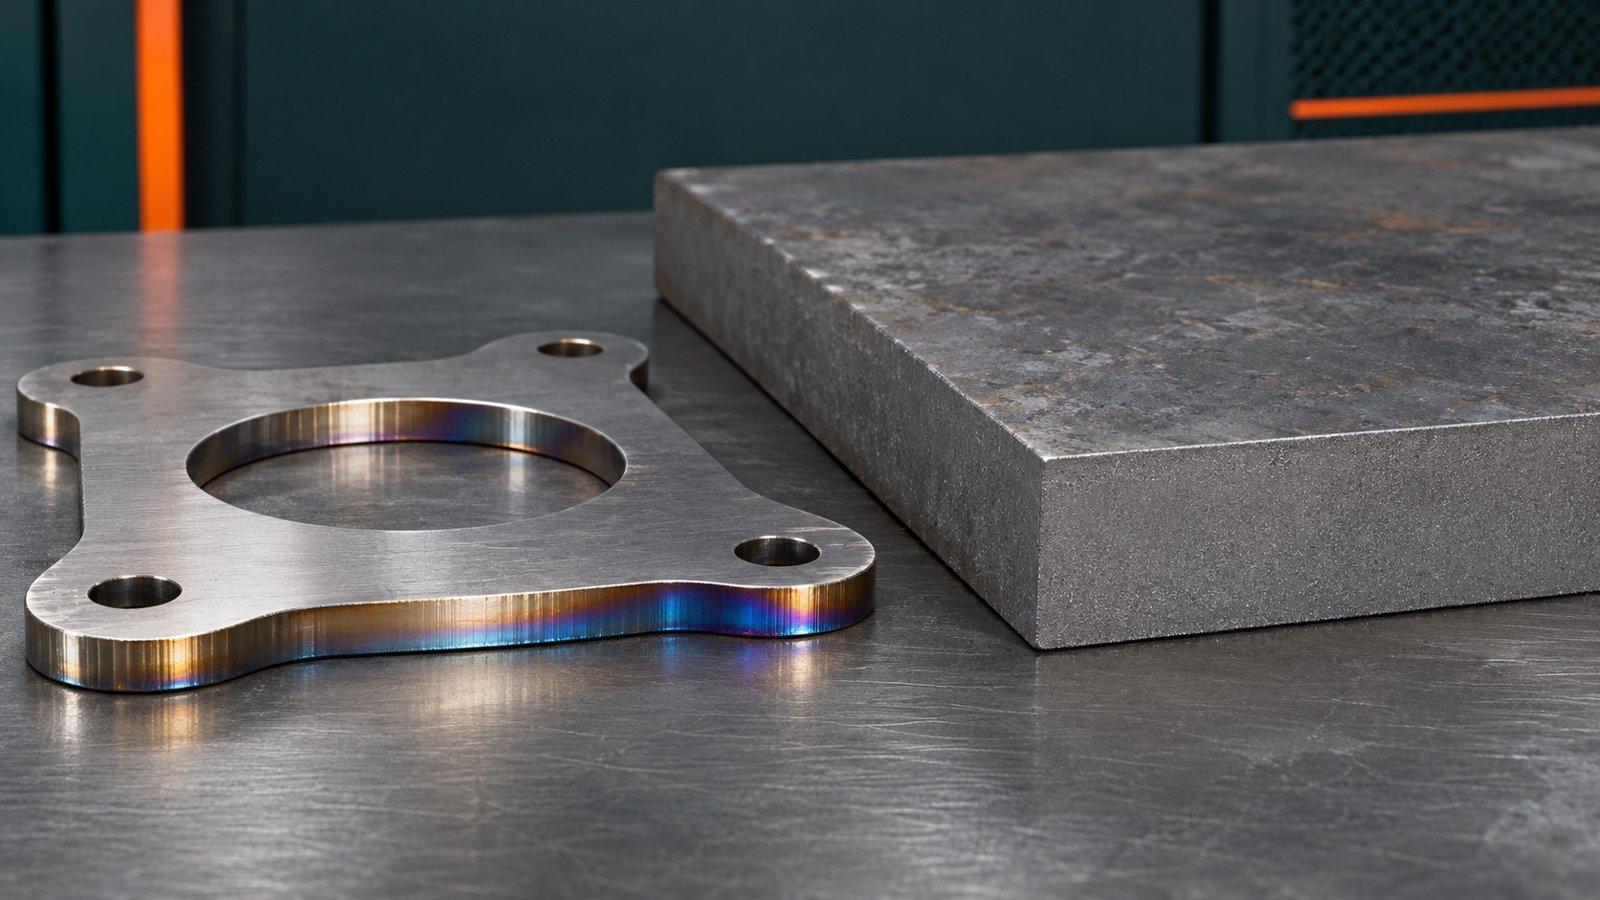
Лазерная резка быстрее и точнее на листовом металле до 20-25 мм: на стали 1-5 мм лазерный станок работает в 5-10 раз быстрее, точность ±0,05-0,1 мм. Гидроабразивная резка холодная и режет почти любой материал толщиной до 200-300 мм с точностью ±0,1-0,2 мм. Выбор зависит от материала, толщины и требований к кромке.
Содержание
- Луч или струя: как устроены две технологии
- Нагрев кромки: ключевое отличие
- Сравнение по восьми параметрам
- Материал и толщина: где граница
- Скорость и цена погонного метра
- Безопасность и экология
- Частые ошибки при выборе
- Как определиться за четыре шага
- Коротко о главном
- Вопросы и ответы
- Лазерная резка в «Технологиях Приборостроения»
- Источники
Лазерная или гидроабразивная резка: вопрос, с которым приходят и конструкторы, и снабженцы. Сравнение лазерной и гидроабразивной резки удобно вести от задачи: какой материал, толщина и тираж. Если вы сравниваете лазерную резку с плазменной, прочитайте наш разбор лазерной и плазменной резки. Здесь разберём другую пару.
Луч или струя: как устроены две технологии
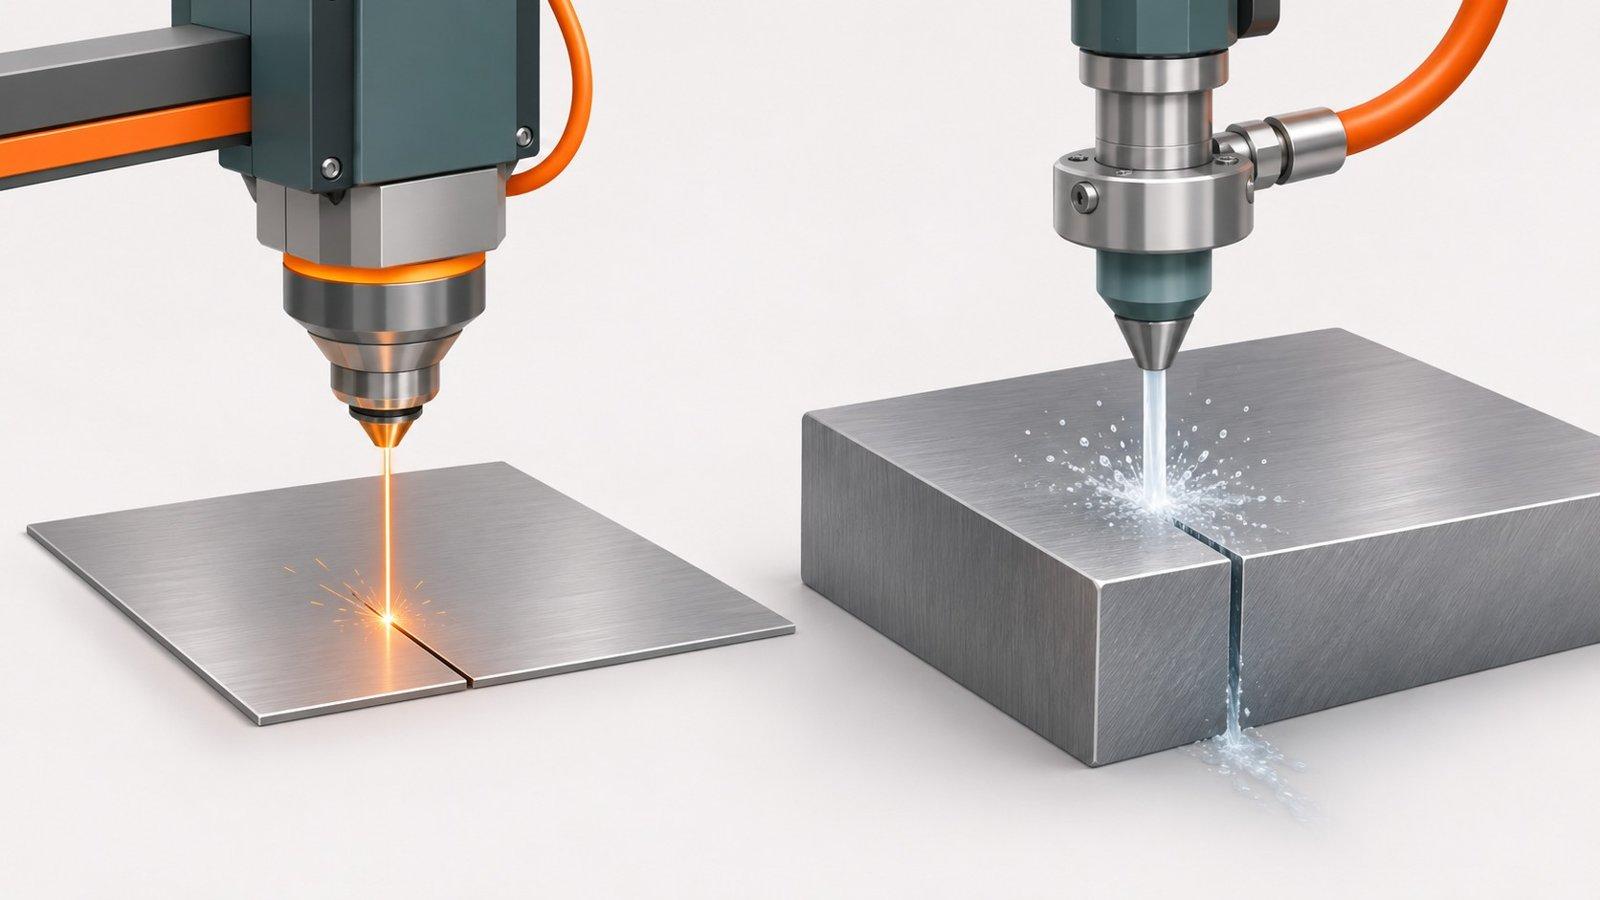
Лазер: плавление по контуру
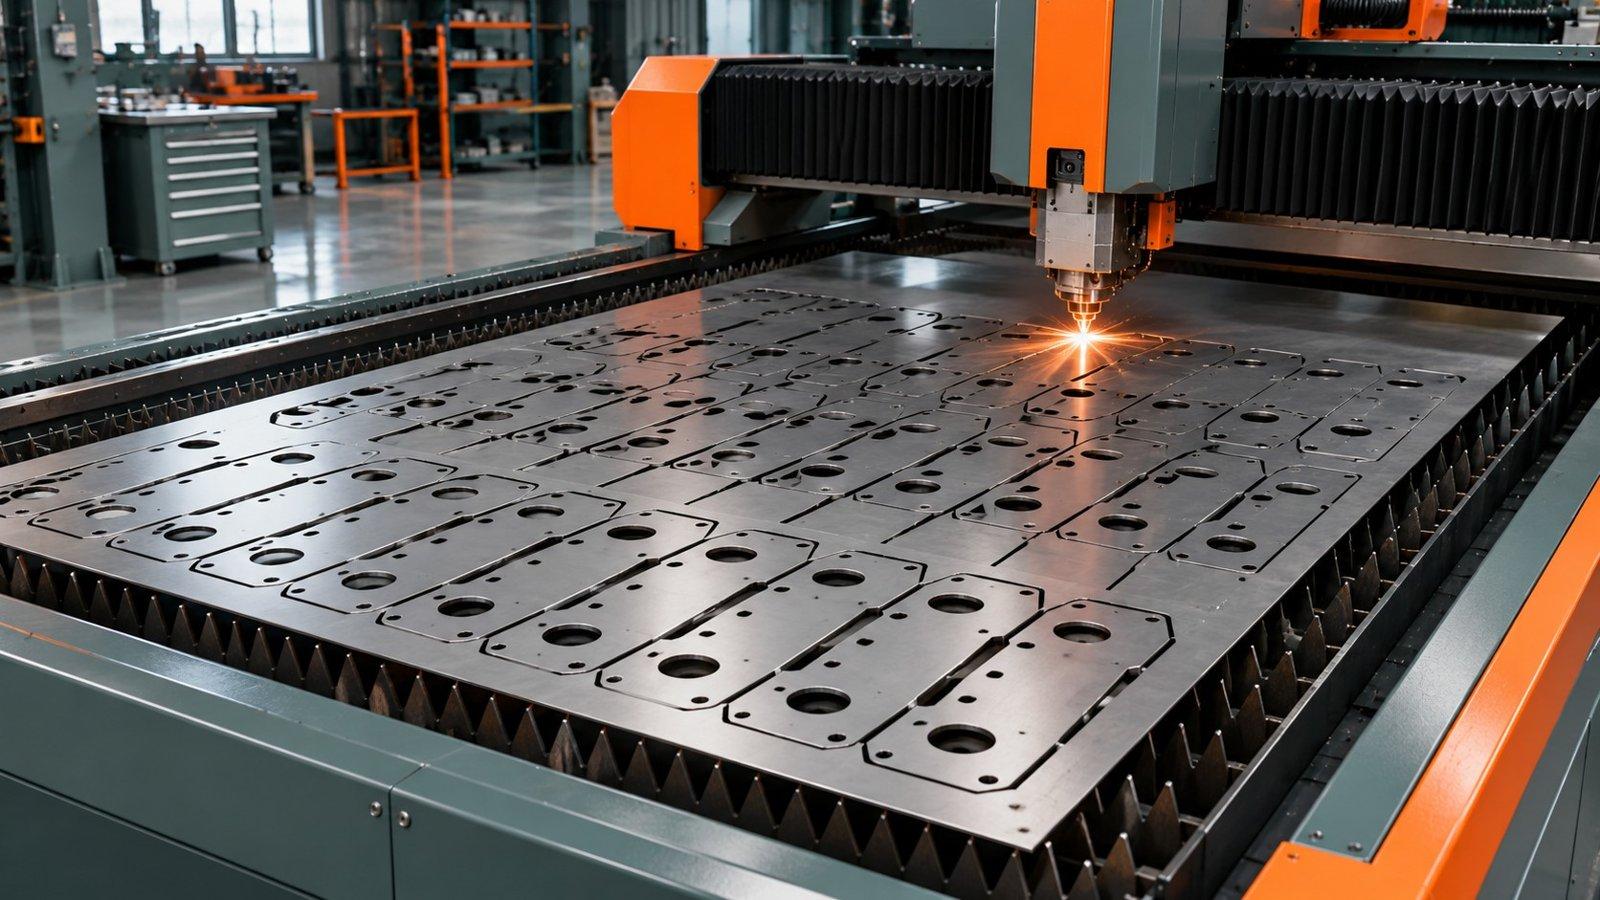
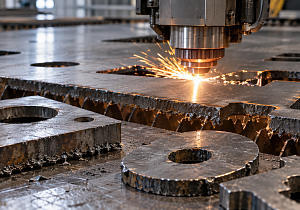
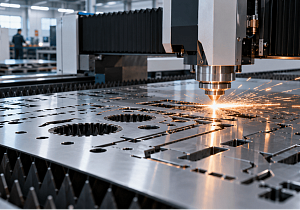
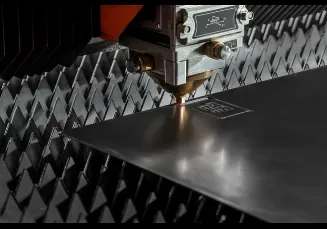
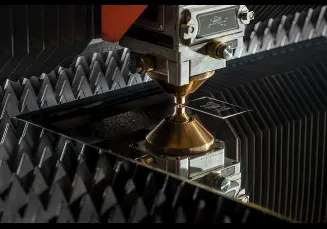
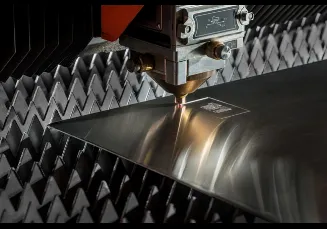
Оптика фокусирует луч волоконного или CO₂-лазера в точку, металл плавится, а вспомогательный газ (азот или кислород) выдувает расплав. Головку по контуру ведёт ЧПУ, ширина реза около 0,2 мм.
Вода с абразивом: холодная эрозия
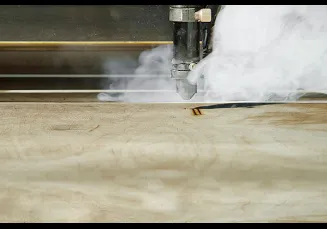
Насос сжимает воду до 3000-6000 атм, в смесительной камере к струе добавляется гранатовый песок, и через сопло она выходит со скоростью 800-1000 м/с. Материал снимается эрозией, расход абразива 200-500 г/мин. В работе журнала «Известия вузов. Машиностроение» (2024) сталь HARDOX 500 толщиной 20 мм резали при 2500 бар гранатом 177 мкм через сопло 0,355 мм.
Нагрев кромки: ключевое отличие
Луч нагревает металл, поэтому вдоль реза остаётся зона термического влияния, на толстом листе возможны окалина и грат. Такая зона не обязательно приводит к деформации. Главное преимущество гидроабразивной резки в том, что обработка холодная: структура металла не меняется, микротрещин нет.
| Важно. Если деталь из закалённой стали или титана и кромка должна сохранить свойства, нужен холодный рез. |
Сравнение по восьми параметрам
Таблица помогает сравнивать два метода по данным производителей и обработчиков.
| Параметр | Лазерная резка | Гидроабразивная резка |
| Материалы | Металлы, пластик, дерево; медь и латунь сложнее | Почти любые: металл, камень, стекло, керамика, резина |
| Толщина | До 20-25 мм | До 200-300 мм |
| Точность | ±0,05-0,1 мм | ±0,1-0,2 мм |
| Ширина реза | Около 0,2 мм | 0,8-1,2 мм |
| Кромка | Гладкая, возможен грат | Матовая, возможна конусность |
| Нагрев | Есть | Нет |
| Скорость, сталь 1 мм | Около 10 м/мин | Около 0,5 м/мин |
| Расходники | Газ, оптика | Абразив, вода, сопла |
Материал и толщина: где граница
Листовой металл
Для конструкционной, углеродистой и нержавеющей стали и алюминия этот метод подходит лучше: высокий темп, чистая кромка, минимум последующей обработки. Качество такого реза для толщин 0,5-32 мм описывает ГОСТ Р ИСО 9013-2022 через допуск перпендикулярности и шероховатость Rz5. Какие металлы мы режем, смотрите на странице лазерная резка металла.
Медь, латунь и отражающие металлы
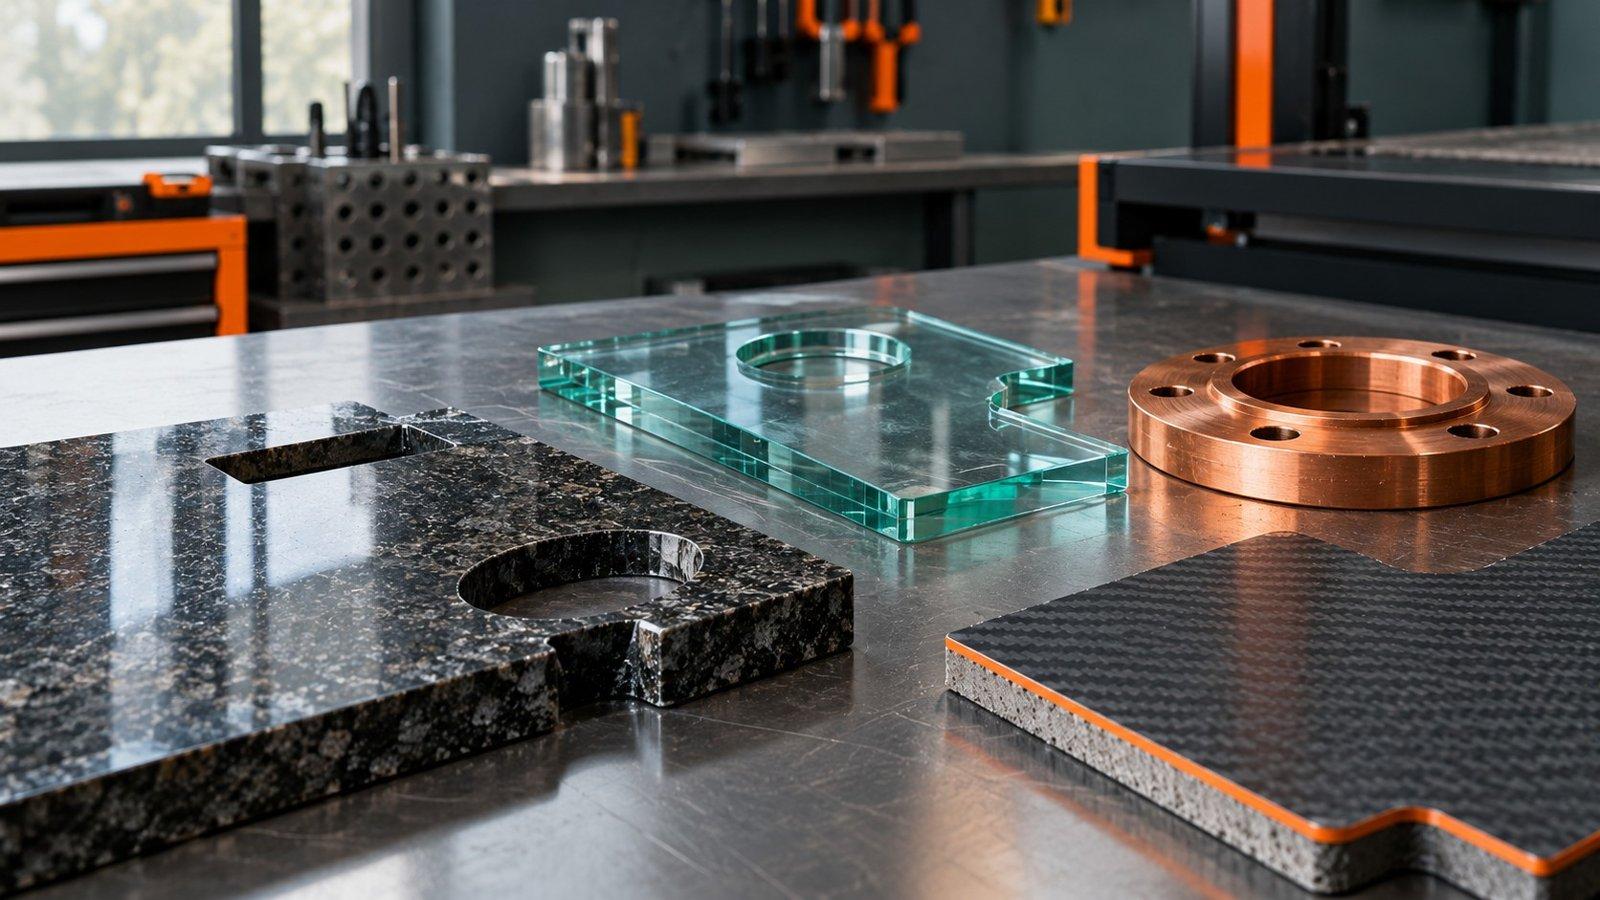
Медь и латунь отражают луч и быстро отводят тепло, поэтому толстые медные заготовки обычно режут водой с абразивом.
Камень, стекло, композиты
Гранит, стекло, керамику, сэндвич-панели и композиты режут гидроабразивом: от нагрева они трескаются или расслаиваются. Гидроабразивную резку используют для столешниц, фасадов и архитектурных элементов.
Скорость и цена погонного метра
На стали 1-5 мм лазерный рез быстрее в 5-10 раз, поэтому метр реза дешевле. У гидроабразива главная статья расходов абразив, плюс расход воды и утилизация отработанного абразива. Стоимость станков сопоставима, решает скорость.
Безопасность и экология
При лазерном раскрое металл выделяет дым и пары, поэтому станку нужна вытяжка, а оператору защитные очки. Струя с абразивом не даёт вредных испарений и считается экологичнее, но расходует много воды, а отработанный абразив нужно утилизировать. Зона реза ограждается барьерами: струя под таким давлением опасна.
Частые ошибки при выборе
- заказывать гидроабразив для стали 1-3 мм: качество то же, цена выше в 5-10 раз;
- резать лазером сталь 40 мм: долго, дорого, кромка хуже;
- сравнивать только цену метра без учёта доработки кромки;
- забывать про отражающие металлы и покрытия: ржавчина и окалина на листе рассеивают луч.
Как определиться за четыре шага
- материал: металл, камень, стекло, композит;
- толщина: тонкий лист или толстая плита;
- кромка: важна ли точность и отсутствие нагрева;
- тираж и бюджет: серия или штучная деталь.
Если хотя бы по одному пункту нужен холодный рез, выбор очевиден: струя с абразивом. В остальных случаях для металла выгоднее луч, особенно на серии.
Коротко о главном
- Лазерный метод: металл до 20-25 мм, высокая скорость и точность, хороший выбор для серий.
- Гидроабразивный метод: любой материал и толстые плиты без нагрева.
- Рез у луча в 4-6 раз уже, чем у струи.
- Разница в цене на тонком листе: до 5-10 раз в пользу лазерного метода.
Вопросы и ответы
Какой метод точнее?
Лазерный, примерно вдвое: допуск ±0,05-0,1 против ±0,1-0,2 мм.
До какой толщины режет лазерный станок?
Эффективно до 20-25 мм. Наш станок режет сталь до 12 мм.
Можно ли резать лазером медь и латунь?
Тонкий лист да, толстые заготовки лучше резать водой с абразивом.
Почему гидроабразивная резка тонкого металла дороже?
Она медленнее, а абразив расходуется 200-500 г/мин.
Есть ли нагрев при гидроабразивной резке?
Нет, процесс холодный, кромка не оплавляется.
Чем резать стекло, камень и композиты?
Гидроабразивной резкой: лазерный нагрев даёт трещины.
Какая ширина реза?
У луча около 0,2, у струи с абразивом 0,8-1,2 мм. Поэтому мелкие отверстия и узкие перемычки делают лазером.
Лазерная резка в «Технологиях Приборостроения»
В Москве режем металл на станке LaserCut Standard мощностью 2 кВт: поле 3000×1500 мм, сталь до 12 мм, точность до 0,05 мм. Обычный срок 2-3 рабочих дня, срочные заказы от 1 часа. Рассчитать заказ можно на странице услуг лазерной резки.
Источники
- ГОСТ Р ИСО 9013-2022 «Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству», введён в действие 01.09.2022.
- Simon S., Юсубов Н.Д., Амирли С.Ф., Амиров Ф.Г. Некоторые особенности стружкообразования при гидроабразивной обработке // Известия высших учебных заведений. Машиностроение. 2024. № 11. С. 53-61.
Есть задача по изготовлению деталей? Сделаем бесплатный расчет
Пришлите эскиз, фото, чертеж или размеры — поможем оформить данные для производства, подберем технологию и рассчитаем стоимость.
Ищете решение своей задачи по теме статьи? Бесплатно проконсультируем
Подскажем по технологии, материалу, обработке и стоимости изготовления. Разберем вашу задачу и предложим оптимальное решение.

Читайте также другие статьи по теме:
Все


Вам могут быть интересны наши услуги:
Прикрепите фото, эскиз или чертеж и получите бесплатный расчет в течении 20-30 минут.
Получите расчет в течении
20-30 минут
Сделайте эскиз или набросок на бумаге и укажите необходимые размеры, а мы переведем все в чертеж и произведем расчет.
