

Под точностью лазерной резки обычно понимают отклонение фактических размеров готовой детали от размеров, заданных в чертеже.
Например, если ширина детали должна составлять 100 мм, а допустимое отклонение указано как ±0,1 мм, приемлемым считается размер от 99,9 до 100,1 мм.
Но размерная точность — только один из параметров качества.
При оценке лазерного реза также учитываются:
- отклонение наружных размеров детали;
- размеры отверстий и внутренних контуров;
- прямолинейность кромки;
- перпендикулярность поверхности реза;
- конусность;
- шероховатость поверхности;
- наличие грата и наплывов;
- тепловая деформация детали.
Поэтому две детали с одинаковым наружным размером могут заметно отличаться по качеству реза.
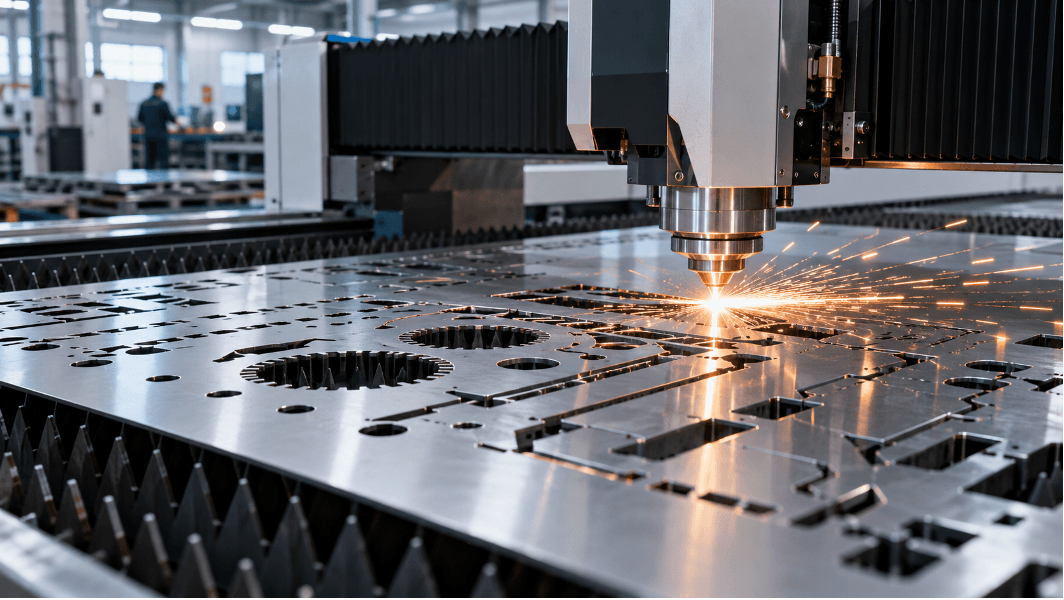
Какая точность лазерной резки металла возможна
Для листового металла небольшой и средней толщины в производственной практике часто ориентируются на размерные отклонения порядка ±0,1–0,2 мм.
На тонком материале при стабильном процессе и правильно подготовленном файле возможно получение более жестких допусков. При увеличении толщины листа, размеров детали и сложности геометрии потенциальное отклонение обычно увеличивается.
Ориентировочно зависимость можно представить так:
| Толщина металла | Практический ориентир по точности* |
|---|---|
| до 1 мм | около ±0,05–0,1 мм |
| 1–3 мм | около ±0,1 мм |
| 3–6 мм | около ±0,1–0,2 мм |
| 6–10 мм | около ±0,2–0,3 мм |
| свыше 10 мм | допуск определяется индивидуально |
* Значения являются ориентировочными, а не гарантированными для любого оборудования и материала. Точный допуск необходимо согласовывать с производством для конкретной детали.
Это важный момент: нельзя автоматически переносить паспортную точность станка на каждое изделие.
Если в характеристиках оборудования указана точность позиционирования, например ±0,05 мм, это еще не означает, что любая изготовленная деталь будет иметь размерный допуск ±0,05 мм.
Точность станка и точность детали — не одно и то же
ЧПУ управляет положением режущей головки с высокой точностью, однако после перемещения головки начинается непосредственно физический процесс резки.
На конечный размер воздействуют одновременно:
Точность позиционирования оборудования. Показывает, насколько точно режущая головка перемещается в заданную координату.
Повторяемость. Характеризует способность станка многократно возвращаться в одну и ту же координату. Она особенно важна при серийном изготовлении деталей.
Ширина лазерного реза. Луч удаляет часть материала, поэтому линия реза имеет реальную ширину.
Тепловое воздействие. Во время обработки металл нагревается, расширяется, а после охлаждения может изменить размер или геометрию.
Состояние исходного листа. Внутренние напряжения после прокатки иногда высвобождаются после раскроя и вызывают деформацию детали.
Именно поэтому паспортные характеристики оборудования и допуски готовой детали следует рассматривать отдельно.
Что такое ширина реза и почему она влияет на размер детали
Лазер не проходит по металлу линией нулевой толщины. В результате обработки формируется пропил — kerf, или ширина реза.
В зависимости от материала, толщины листа, диаметра сфокусированного луча и режима обработки ширина пропила может составлять от долей миллиметра и увеличиваться по мере роста толщины материала.
Если просто провести центр лазерного луча по линии контура, часть металла будет удалена и фактический размер изделия изменится.
Для компенсации используется эквидистанта — смещение траектории движения относительно проектного контура.
Для наружного контура траектория смещается в одну сторону, для отверстия — в другую. Современное CAM-программное обеспечение рассчитывает такую компенсацию автоматически, но ее величина должна соответствовать конкретному режиму резки.
Ошибка в компенсации может привести к тому, что:
- наружная деталь станет меньше или больше проектного размера;
- отверстие окажется меньше требуемого;
- элементы не совпадут при сборке;
- соединение с натягом или зазором будет работать неправильно.
Особенно важна компенсация при большом количестве отверстий, пазов и сопрягаемых элементов.
От чего зависит погрешность лазерной резки
Толщина металла
Чем толще лист, тем больший объем материала необходимо расплавить и удалить из зоны реза.
Увеличивается тепловое воздействие, может возрастать ширина пропила и конусность кромки. Поэтому одинаковый допуск нельзя автоматически применять, например, к стали толщиной 1 и 20 мм.
Материал
Разные металлы по-разному поглощают лазерное излучение и отводят тепло.
Конструкционная сталь, нержавеющая сталь, алюминий, латунь и медь требуют разных режимов обработки.
Особенно важны:
- теплопроводность;
- отражающая способность;
- химический состав;
- состояние поверхности;
- однородность материала.
Поэтому деталь одинаковой толщины из стали и алюминия может иметь разные реальные показатели точности и качества кромки.
Размер и форма детали
Большая плоская деталь простой формы и небольшая деталь со множеством отверстий предъявляют разные требования к процессу.
На точность могут влиять:
- длинные узкие элементы;
- острые внутренние углы;
- очень маленькие отверстия;
- тонкие перемычки;
- небольшое расстояние между контурами;
- высокая плотность резов на небольшой площади.
При большом количестве резов рядом друг с другом металл сильнее нагревается, что повышает вероятность локальной деформации.
Мощность лазера
Мощность должна соответствовать толщине и типу материала.
Недостаточной мощности может не хватить для стабильного прорезания металла. Избыточная мощность при неправильно выбранных остальных параметрах способна увеличить зону нагрева и ухудшить качество кромки.
Поэтому максимальная мощность станка сама по себе не является показателем максимальной точности.
Скорость резки
При слишком высокой скорости луч может не успевать полностью прорезать материал.
При слишком низкой увеличивается тепловложение: расширяется зона нагрева, растет ширина реза, возможно оплавление кромки.
Для каждой комбинации материала и толщины используется собственный технологический режим.
Положение фокуса
Максимальная плотность энергии достигается в области фокуса лазерного луча.
Неправильное положение фокуса способно привести к:
- увеличению ширины пропила;
- конусности;
- ухудшению качества нижней части кромки;
- образованию грата;
- нестабильности размеров.
Поэтому состояние оптики и корректная фокусировка непосредственно влияют на результат.
Режущий газ
В лазерной резке применяются кислород, азот, воздух и другие технологические газы.
Газ помогает удалять расплавленный металл из зоны реза, поэтому его тип, давление и чистота влияют как на состояние кромки, так и на стабильность процесса.
Состояние оборудования
Даже высокоточный станок требует регулярного обслуживания.
На результат могут влиять:
- загрязнение защитного стекла;
- состояние сопла;
- несоосность сопла и луча;
- износ элементов приводов;
- ошибки калибровки;
- нестабильное расстояние от сопла до листа.
Особенно заметны такие проблемы при серийном производстве.
Почему после резки деталь может изменить геометрию
Иногда станок точно проходит заданную траекторию, но после снятия детали со стола ее геометрия изменяется.
Причина — остаточные напряжения в прокатном листе.
При изготовлении металлопроката материал проходит прокатку, охлаждение и другие технологические операции. В листе могут сохраняться внутренние напряжения.
Пока лист целый, они находятся в равновесии. После раскроя это равновесие меняется, и отдельная деталь может немного выгнуться или изменить форму.
Наиболее чувствительны:
- длинные и узкие детали;
- тонкий лист;
- крупные панели;
- элементы с несимметричным контуром;
- детали с большим количеством вырезов с одной стороны.
Такое изменение формы нельзя полностью оценивать только через точность перемещения лазерной головки.
Допуски лазерной резки по ГОСТ
Для оценки качества термической резки применяется ГОСТ Р ИСО 9013-2022 «Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству».
Стандарт распространяется в том числе на лазерную резку металла толщиной от 0,5 до 32 мм.
Он разделяет несколько характеристик качества.
Размерные отклонения
Определяется допустимое отличие фактического размера детали от номинального размера, указанного на чертеже.
При этом допустимое отклонение зависит не только от толщины металла, но и от самого номинального размера.
Например, требования к детали длиной 30 мм и детали длиной 1500 мм при одинаковой толщине листа могут различаться.
Перпендикулярность поверхности реза
Кромка после резки не обязательно представляет собой идеально вертикальную плоскость.
ГОСТ отдельно нормирует допуск перпендикулярности или наклона поверхности реза.
Для толстого металла этот параметр становится особенно важным: верхний и нижний размеры контура могут немного отличаться.
Шероховатость кромки
Стандарт также рассматривает среднюю высоту профиля поверхности реза Rz5.
Таким образом, требование «размер детали должен быть 100 ±0,1 мм» само по себе еще ничего не говорит о шероховатости и перпендикулярности кромки.
Для ответственных деталей эти характеристики следует рассматривать отдельно.
Где требуется повышенная точность
Жесткие допуски особенно важны при изготовлении:
- монтажных пластин;
- корпусов оборудования;
- приборных панелей;
- фланцев;
- кронштейнов;
- деталей механизмов;
- элементов, собираемых без дополнительной подгонки;
- деталей с посадочными отверстиями;
- серийных комплектующих.
Например, для декоративной панели отклонение 0,2–0,3 мм может практически не иметь значения.
Для двух деталей, которые должны соединяться через точно расположенные отверстия, такое же отклонение уже способно вызвать проблему при сборке.
Отверстия требуют отдельного внимания
При проектировании деталей часто пытаются задать одинаковый допуск для наружного контура и всех отверстий. Это не всегда оптимально.
Особенно требовательны:
- отверстия под штифты;
- посадочные отверстия;
- отверстия под подшипники;
- сопрягаемые пазы;
- элементы соединений с минимальным зазором.
Лазер хорошо подходит для получения точных отверстий, однако при очень жестких требованиях после раскроя может потребоваться дополнительная механическая обработка — сверление, развертывание или фрезерование.
Например, нет смысла назначать дорогостоящий повышенный допуск всему наружному контуру корпуса только потому, что одно отверстие должно иметь особо точный диаметр.
Рациональнее разделить обычные и критические размеры.
Когда лазерной резки недостаточно
Лазерная резка обеспечивает высокую точность, но не заменяет все виды механической обработки.
Если требуются:
- особо точный диаметр отверстия;
- посадка вала или подшипника;
- очень малая шероховатость поверхности;
- строгая перпендикулярность кромки;
- точный размер после сварки или гибки,
может использоваться комбинированная технология.
Например:
лазерная резка → механическая обработка → гибка → сварка → финишная обработка.
В таком случае лазер быстро формирует основную геометрию и оставляет необходимый припуск для получения окончательного размера на следующей операции.
Как правильно указать допуски в ТЗ на лазерную резку
Для простых деталей иногда достаточно DXF-файла и указания материала и толщины.
Для изделий, участвующих в сборке, желательно передать также чертеж с размерами.
В техническом задании стоит указать:
- марку материала;
- толщину листа;
- количество деталей;
- номинальные размеры;
- общие допуски;
- критические размеры;
- требования к отверстиям и пазам;
- требования к состоянию кромки;
- последующие операции — гибку, сварку, механическую обработку, окраску.
Особенно полезно отдельно отметить размеры, от которых зависит сборка.
Например:
наружный размер — 250 ±0,2 мм;
межосевое расстояние отверстий — 120 ±0,1 мм;
диаметр посадочного отверстия — после лазерной резки выполнить механическую обработку до требуемого допуска.
Такой подход гораздо эффективнее требования «сделать всю деталь максимально точно».
Почему не стоит назначать минимальный допуск всем размерам
Чем жестче требование к точности, тем сложнее обеспечить стабильный результат.
Может потребоваться:
- дополнительная настройка оборудования;
- пробная резка;
- более тщательный контроль;
- снижение скорости производства;
- промежуточные измерения;
- дополнительная механическая обработка.
Все это влияет на себестоимость изделия.
Поэтому допуск должен определяться функциональным назначением детали.
Если размер никак не влияет на сборку или работу изделия, нет необходимости назначать ему ±0,05 мм только потому, что оборудование теоретически способно работать с высокой точностью.
Как проверить точность готовой детали
Контроль следует проводить после завершения резки и охлаждения детали.
В зависимости от требований применяются:
- штангенциркуль;
- микрометр;
- высотомер;
- угольник;
- измерительные щупы;
- координатно-измерительная машина;
- специализированное оптическое оборудование.
Для серийного производства дополнительно определяют контрольные размеры и периодичность проверки деталей в партии.
При этом важно измерять именно функционально значимые параметры: наружный размер сам по себе не подтверждает правильность расположения отверстий или перпендикулярность кромки.
Как повысить точность лазерной резки
Для получения стабильного результата необходимо сочетание нескольких факторов:
- качественного и ровного металлопроката;
- подходящей мощности оборудования;
- правильно подобранной скорости;
- стабильного давления режущего газа;
- корректного положения фокуса;
- исправной и чистой оптики;
- компенсации ширины реза;
- грамотного размещения деталей на листе;
- учета теплового воздействия;
- регулярной калибровки оборудования;
- контроля первой детали и последующей серии.
Но основа точного производства закладывается еще до запуска станка — в корректном чертеже и правильно назначенных допусках.
Что важнее: минимальная погрешность или стабильность
Для производства партии деталей абсолютный рекорд точности одного изделия менее важен, чем повторяемость результата.
Если первая деталь имеет размер 100,00 мм, следующая — 100,18 мм, а третья — 99,84 мм, формально отдельные изделия могут укладываться в широкий допуск, но процесс нельзя назвать стабильным.
Для серийного производства важно, чтобы размеры деталей не только находились внутри заданного поля допуска, но и минимально изменялись от детали к детали.
Поэтому при выборе подрядчика стоит уточнять не только заявленную точность оборудования, но и систему контроля качества партии.
15.09.2026Есть задача по изготовлению деталей? Сделаем бесплатный расчет
Пришлите эскиз, фото, чертеж или размеры — поможем оформить данные для производства, подберем технологию и рассчитаем стоимость.
Ищете решение своей задачи по теме статьи? Бесплатно проконсультируем
Подскажем по технологии, материалу, обработке и стоимости изготовления. Разберем вашу задачу и предложим оптимальное решение.

Читайте также другие статьи по теме:
Все


Вам могут быть интересны наши услуги:
Прикрепите фото, эскиз или чертеж и получите бесплатный расчет в течении 20-30 минут.
Получите расчет в течении
20-30 минут
Сделайте эскиз или набросок на бумаге и укажите необходимые размеры, а мы переведем все в чертеж и произведем расчет.
